

 EN


Štandardné vzduchom ovládané škrtiace ventily
Cat:Vzduchom ovládané škrtiace ventily
Vzduchom ovládané škrtiace ventily ponúkajú jedinečné a nákladovo efektívne riešenie problémov s reguláciou tekutín. Tajomstvo spočíva v gumovej...
See DetailsKeď ventil s veľkým priemerom zlyhá na mieste, hlavnú príčinu možno zvyčajne hľadať skôr vo fáze obrábania než v tesniacom materiáli. Telo ventilu, ktoré nie je guľaté, čelo príruby, ktoré už nie je rovné, alebo tesniaci povrch s drsným povrchom, budú pod pracovným tlakom presakovať bez ohľadu na to, ako starostlivo bol ventil zmontovaný. Táto skrytá závislosť je dôvodom, prečo skúsení kupujúci považujú kvalitu obrábania za prvé kontrolné kritérium pri výbere výrobcu ventilov pre potrubia s veľkým priemerom.
Hlavný záver: O tom, či veľký ventil udrží menovitý tlak a dosiahne očakávanú životnosť, rozhoduje presnosť obrábania, nie samotná kvalita materiálu. Špecifikujte merateľné tolerancie pre hádzanie otvoru, rovinnosť príruby a drsnosť povrchu a pred prijatím dodávky si vyžiadajte zdokumentované kontrolné údaje.
Fyzika veľkých ventilov zosilňuje malé chyby obrábania. Odchýlka 0,10 mm, ktorá by bola neškodná na 2-palcovom ventile, sa stáva problémom s tesnením na ventile s priemerom 400 mm alebo väčším, pretože obvod tesnenia je dlhší a chyba je na ňom rozložená nerovnomerne. Výsledkom je nerovnomerný kontaktný tlak, predčasné opotrebovanie sedadla a vyššie ovládacie sily. Štyri oblasti si zaslúžia najväčšiu pozornosť v akomkoľvek projekte veľkých ventilov:
Veľké odliatky pri odstraňovaní kovu uvoľňujú zvyškové napätie a telo sa deformuje. Spoľahlivý proces umožňuje túto relaxáciu obrábaním v dvoch fázach: hrubovací rez nasledovaný dokončovacím prechodom na rovnakom nastavení.
Tesniace plochy vo veľkých ventiloch s kovovým sedlom sú zvyčajne špecifikované na Ra 1,6 až 3,2 µm. Drsnejšie povrchy zachytávajú častice, urýchľujú eróziu sedadla a zvyšujú vylamovací moment.
Otvor, ktorý vedie uzatvárací člen, a protiľahlý otvor musia zdieľať rovnakú stredovú líniu v rámci úzkych hraníc. Nesprávne nastavenie sa prejavuje lepením, nerovnomerným opotrebovaním a vnútorným únikom.
Opracovanie odhaľuje pórovitosť, troskové inklúzie a variácie tvrdosti, ktoré boli na surovom odliatku neviditeľné. Ultrazvuková kontrola alebo kontrola pomocou farbiva po hrubovaní je jediný spôsob, ako ich včas zachytiť.
V službách brúsnych kalov inžinieri stále častejšie používajú škrtiace ventily s veľkým priemerom práve preto, že znižujú počet presne opracovaných plôch, ktoré môžu zlyhať. Kovové telo má rovný otvor a elastomérová manžeta absorbuje opotrebovanie a poskytuje tesnenie, takže kritické opracované oblasti sú obmedzené na čelá prírub, ktoré podopierajú manžetu.
 Dodávatelia ventilov s veľkým priemerom, spoločnosť - Anhui Fengchi Pump Valve Manufa Fengchi sú dodávatelia a spoločnosť škrtiacich ventilov s veľkým priemerom v Číne, veľkoobchodné škrtiace ventily s veľkým priemerom online, v porovnaní s bežnými... Zobraziť produkt →
Požiadať dodávateľa o „vysokú presnosť“ je menej efektívne ako špecifikovať realistické, merateľné limity. Pri výrobe veľkých priemyselných armatúr s menovitými svetlosťami od DN 300 do DN 1200 sa bežne používajú tieto rady:
| Funkcia | Typický rozsah | Prečo na tom záleží |
|---|---|---|
| Vyhadzovanie telesného otvoru | 0,05–0,15 mm | Zabraňuje nerovnomernému tesniacemu tlaku okolo uzatváracieho člena |
| Rovinnosť čela príruby | ≤ 0,10 mm na 300 mm | Zabraňuje netesnostiam prírub a nerovnomernému zaťaženiu skrutiek |
| Drsnosť tesniaceho povrchu | Ra 1,6-3,2 µm | Znižuje opotrebovanie sedadla a zachytávanie častíc |
| Sústrednosť drieku otvoru | ≤ 0,05 mm | Zaisťuje hladké ovládanie a rovnomerné stlačenie |
| Rovnomernosť hrúbky steny | ± 10 % nominálnej hodnoty | Udržuje stály tlak a vrhaciu hmotnosť |
Ak má ventil konštrukciu so zvieracím ventilom, kruhovitosť otvoru a zarovnanie príruby tiež určujú, či je možné objímku namontovať bez krútenia a stláčania. Poraďte sa s sprievodca dimenzovaním škrtiaceho ventilu s veľkým priemerom aby ste pred vyžiadaním cenovej ponuky previedli váš prevádzkový tlak, prietok a veľkosť potrubia na správny rozmer tela.
Najdrahšie chyby obrábania sú tie, ktoré sa zistili neskoro. Nižšie uvedená tabuľka porovnáva relatívne náklady na odhalenie chyby obrábania vo veľkom ventile v rôznych fázach projektu s nákladmi na kontrolu počas procesu, ktorá sa berie ako jedna jednotka:
Praktický význam je jednoduchý. Výrobca, ktorý meria hádzanie a rovinnosť vývrtu, kým je diel stále upnutý, môže opraviť odchýlku v priebehu niekoľkých minút. Rovnaká chyba zistená na zmontovanom ventile si vyžaduje demontáž, opätovné opracovanie a novú tlakovú skúšku a môže dokonca zošrotovať telo, keď sa stratí povolená úprava. Po nainštalovaní ventilu sa každá hodina prestoja znásobí stratou produkcie, a preto teraz prevádzkovatelia baníctva a vodného hospodárstva požadujú pred odoslaním skutočné záznamy o kontrole.
Tri skryté indikátory sa oplatí overiť u vášho dodávateľa:
Poruchy súvisiace s obrábaním nie sú rovnomerne rozdelené medzi odvetvia. Koláčový graf nižšie zobrazuje približný podiel inštalácií ventilov s veľkým priemerom, v ktorých je kvalita obrábania dominantným faktorom spoľahlivosti, na základe aktuálnych údajov o priemyselných projektoch:
Ťažba vyniká tým, že tekutina nesie pevné látky. Vo veľkom kalovom potrubí sa akýkoľvek únik rýchlo eroduje a rozširuje a povrch sedadla so zlou povrchovou úpravou môže zlyhať v priebehu týždňov. Posuvné nožové posúvače a škrtiace ventily sa v týchto linkách používajú, pretože ich opracované sedlá a vymeniteľné objímky sú navrhnuté na opakované vystavenie abrazívnym médiám.
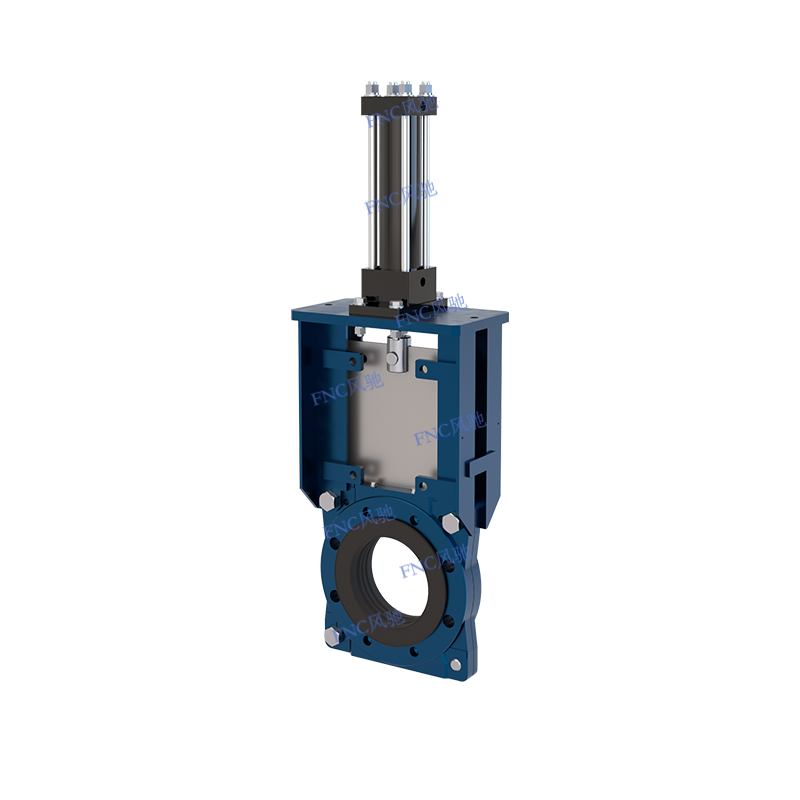 Dodávatelia nožových posúvačov KGV-D, spoločnosť - Anhui Fengchi Pump Valve Manufactur Fengchi sú dodávatelia a spoločnosť nožových posúvačov KGV-D v Číne, online veľkoobchodný predaj nožových posúvačov KGV-D, nožové posúvače FNC Va... Zobraziť produkt →
Disciplinovaná výrobná postupnosť vyzerá jednoducho, ale jej kopírovanie je nákladné. Štyri stupne určujú konečnú kvalitu akéhokoľvek veľkého telesa ventilu a každý z nich pridáva projektu merateľnú hodnotu:
Chemické zloženie, tvrdosť a ultrazvukové testovanie pórovitosti. Odmietnutie chybného odliatku tu zabráni všetkým nákladom na obrábanie.
Odstraňuje zvyškové napätie, takže telo sa nedeformuje pri konečnom obrábaní alebo po inštalácii pod tlakom.
Hrubý rez, nechajte telo relaxovať, potom dokončite dieru a čelá príruby v jednom nastavení. Pred uvoľnením zmerajte hádzanie a drsnosť.
Skúšky hydrostatickej škrupiny a sedadla podľa platnej normy, so zaznamenanými skutočnými hodnotami a odvodenými od tavného čísla.
Logika návratnosti investícií je jednoduchá: platiť o niečo viac za karosériu obrobenú touto disciplínou eliminuje neskoršie multiplikačné náklady. V kalových okruhoch, vzduchom ovládané škrtiace ventily s veľkým priemerom ponúkajú ďalšiu ekonomickú výhodu, pretože objímka je jediným opotrebovaným komponentom; možno ho vymeniť bez opätovného opracovania a bez vyberania telesa z potrubia.
 Dodávatelia vzduchom ovládaných škrtiacich ventilov s veľkým priemerom, spoločnosť - Anhui Fengchi Pump Fengchi sú dodávatelia a spoločnosť s veľkým priemerom vzduchom ovládaných škrtiacich ventilov v Číne, veľkoobchodné pneumatické škrtiace ventily s veľkým priemerom na... Zobraziť produkt →
Pred objednávkou si overte, či dodávateľ vie odôvodniť svoje nároky na toleranciu. Najpraktickejším krokom je zabezpečiť audit továrne : skontrolujte obrábacie stroje, kontrolné zariadenie a aktuálne záznamy z nedávnej šarže. Výrobca, ktorý vám môže ukázať proces, takmer vždy dodá lepší ventil ako ten, ktorý zobrazuje iba katalóg.
Kvalita spracovania naďalej ovplyvňuje údržbu po inštalácii ventilu. Niekoľko disciplín robí rozdiel medzi nízkoúdržbovým ventilom a opakujúcim sa problémom:
Pokiaľ ide o zhodu, priraďte certifikácie výrobcu k vašej projektovej jurisdikcii: ISO 9001 pre systém manažérstva kvality, označenie CE podľa smernice o tlakových zariadeniach pre európske projekty a zdokumentované certifikáty hydrostatických skúšok pre každý ventil. Ak je materiál karosérie kritický z hľadiska bezpečnosti, vyžiadajte si materiálové certifikáty EN 10204 typ 3.1, aby liace teplo zostalo vysledovateľné od zlievárne až po inštalovaný ventil.
Kvalita opracovania je na fotografii hotového výrobku neviditeľná, ale určuje niekoľko prvých rokov životnosti. Opýtajte sa správne otázky týkajúce sa tolerancií, kontroly a procesnej disciplíny a vyberte si výrobcu, ktorý dokáže oboje – pretože pri ventiloch s veľkým priemerom je opracované telo základom, od ktorého závisí každý ďalší komponent.

Vzduchom ovládané škrtiace ventily ponúkajú jedinečné a nákladovo efektívne riešenie problémov s reguláciou tekutín. Tajomstvo spočíva v gumovej...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Copyright© 2025 Anhui Fengchi Pump Valve Manufacturing Co., Ltd.
Vlastný vysokotlakový škrtiaci ventil